氬氣鎢極電銲單一級 學科題庫・線上測驗
勞動部勞動力發展署技能檢定中心公告學科題庫全部 949 題,100% 附詳解。在 App 免費練完整題庫,錯題自動排複習,考前不用再翻整本。
題目來源:勞動部勞動力發展署技能檢定中心公告學科題庫(版本 091004A13)
先試做 3 題
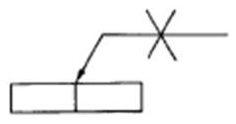
如下圖所示,選出下列何者為誤?
看詳解
正確答案:D
本題為反向題。圖中基線上下各有一個 V,合成 X 形開槽,兩側都未標開槽深度與角度;依銲接符號慣例,尺寸省略代表兩邊開槽深度相同、角度相同,也就是對稱的雙面開槽與完全熔透。「銲接尺寸省略即表示熔入深度不必對稱」與此慣例相反,是錯誤敘述;「X 形開槽銲接」「兩邊開槽深度相同」「兩邊開槽角度相同」都是對此圖的正確判讀。
通過下列哪一項檢定可以比照乙級資格?
看詳解
正確答案:C
管類代號的兩個字母表示管軸固定方向:VF 為垂直固定、HF 為水平固定、VH 為 45° 固定。TVH 是 T 類薄管以管軸 45° 固定施銲,銲道繞管一圈同時經歷平、立、仰與傾斜位置,是管銲最難的姿勢,因此通過者可比照乙級資格。TVF(管軸垂直固定)難度較低;SO 是 S 類薄板仰銲,屬板類項目;THF(管軸水平固定)雖也困難,但不涵蓋 45° 傾斜的位置變化。
CNS 5052 鋁合金的銲接,最好選用____填料
看詳解
正確答案:C
5052 屬鋁鎂系合金(含鎂約 2.5%),宜選用同為鋁鎂系的填料,選項中以 ER-5654 最適合,可使銲道強度與耐蝕性接近母材,並因鎂含量較高而改善抗熱裂性。ER-1100 為純鋁,強度不足;ER-4043 為鋁矽系,用於 5052 時強度與陽極處理後的顏色都不如鋁鎂系;ER-5183 雖也是鋁鎂系,但鎂含量高,主要用於 5083 等高強度合金。
下列有關接頭假銲的敘述,何者錯誤?
看詳解
正確答案:B
本題為反向題。「小型銲件,應少用夾具,多用假銲」是錯誤敘述:小型銲件本身剛性低、尺寸小,應盡量利用夾具定位,減少假銲數量,因為每一處假銲都是一個小銲道,過多會增加收縮與變形,也可能成為缺陷起點。管件以對稱法假銲可平衡收縮;假銲用較細銲條、較大電流能快速熔合又避免過大;假銲銲道不宜過大,以免正式銲接時難以完全熔合。
不銹鋼銲接時的預熱溫度必須配合____的含量而變更
看詳解
正確答案:C
不鏽鋼的種類與組織主要由鉻含量決定,麻田散鐵系與部分肥粒鐵系不鏽鋼需視鉻含量調整預熱溫度:麻田散鐵系鉻含量約 12 至 18%,冷卻時會硬化而需預熱;肥粒鐵系鉻含量高,預熱主要避免脆裂,但溫度過高會使晶粒粗化。所以預熱溫度必須配合鉻的含量變更。碳、錳、鎳雖也影響組織,但不鏽鋼分類與銲接預熱的主要依據是鉻。
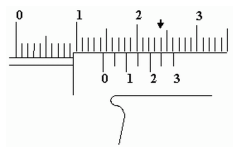
下圖所示精度 1/20 公厘游標尺之讀數為多少?
看詳解
正確答案:C
圖中游尺零線落在本尺 14 與 15 mm 之間,本尺讀數為 14 mm;精度 1/20 mm 的游尺每格 0.05 mm,與本尺對齊的刻線位於游尺「2」與「3」之間的第 5 格,即 5 × 0.05 = 0.25 mm。合計 14 + 0.25 = 14.25 mm。
題庫內容
| 工作項目 | 題數 |
|---|---|
| 氬氣鎢極電銲 01:識圖與製圖 | 150 |
| 氬氣鎢極電銲 02:作業準備 | 284 |
| 氬氣鎢極電銲 03:試材加工及組合 | 115 |
| 氬氣鎢極電銲 04:銲接施工 | 332 |
| 氬氣鎢極電銲 05:銲道清潔 | 20 |
| 氬氣鎢極電銲 06:銲道檢驗 | 48 |
| 合計 | 949 |
免費練完整 949 題
氬氣鎢極電銲單一級